Die Prototypen haben jede Erprobung bestanden. Dann kommen die ersten Teile aus dem Serienwerkzeug, und dieselbe Baugruppe klappert, bricht oder braucht Nacharbeit. In dieser Lage liegt der Griff zur schnellen Maßnahme nahe: die Toleranz enger setzen, zusätzlich prüfen, den Werkstoff wechseln.
Als Beratung für systematische Innovation empfehlen wir einen Schritt vor der schnellen Maßnahme. Klären Sie zuerst, welche Art von Ursache hinter dem stockenden Serienanlauf steckt. Davon hängt ab, ob Ihnen eine Messreihe, eine Methode für Zielkonflikte oder ein Gespräch über die Anforderung weiterhilft.
TL;DR
- Aus unserer Sicht zeigt ein funktionierender Prototyp nur, dass die Funktion unter günstigen Bedingungen erreichbar ist.
- Stockt der Serienanlauf, lohnt zuerst eine Liste der Unterschiede zwischen Prototyp und Serienteil, von Verfahren und Werkzeug bis zu Montage und Prüfmittel.
- Bleibt die Ursache danach unbekannt, messen Sie die betroffenen Merkmale an Prototypen und Serienteilen. Reicht das nicht, folgt eine Ursachenanalyse, etwa eine Ursache-Wirkungs-Ketten-Analyse (CECA).
- Ist die Ursache bekannt und schadet jede Abhilfe an anderer Stelle, liegt ein technischer Widerspruch vor. Dort setzt TRIZ an, eine Systematik für erfinderisches Problemlösen.
- Eine engere Toleranz in der Zeichnung sortiert fehlerhafte Teile aus. Die Ursache bleibt.
Warum der Prototyp funktioniert und die Serienteile nicht
Wenn nur die Serienteile versagen, hing die Funktion an Bedingungen, die allein beim Prototyp erfüllt waren. Die Serie verlangt dieselbe Funktion unter Streuung, je nach Prototyp auch mit einem anderen Verfahren, anderen Händen und einer anderen Stückzahl. Wer die Ursache sucht, vergleicht deshalb am besten zuerst die Bedingungen und wählt erst danach eine Methode.
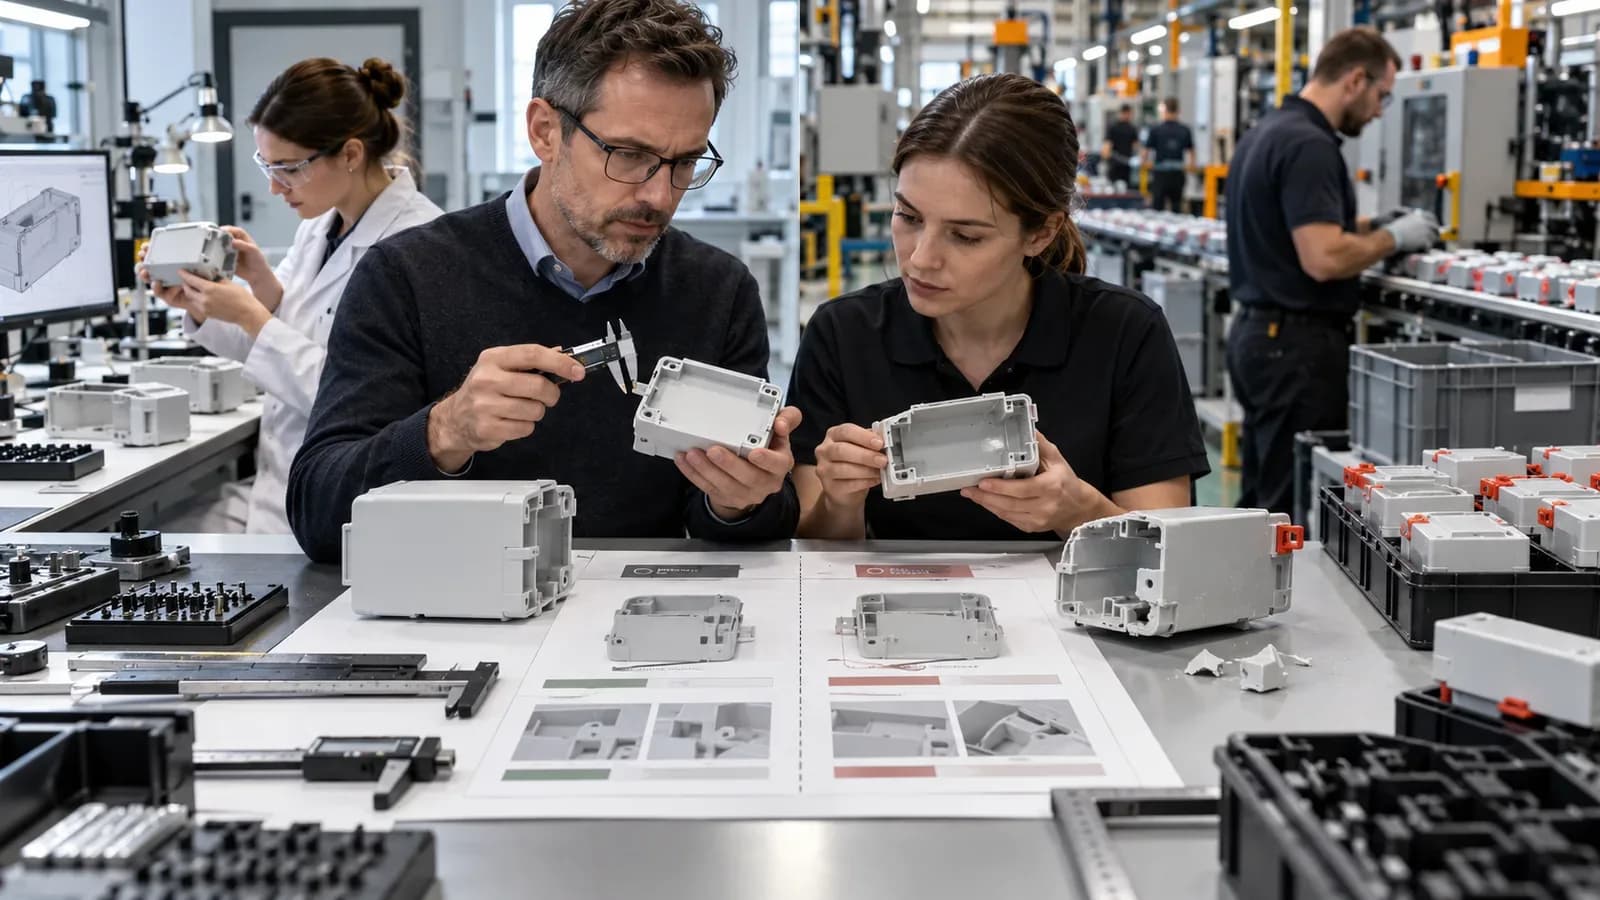
Angenommen, Sie entwickeln ein Gehäuse mit Schnappverbindung. Die Prototypen sind gefräst, und die Entwickler haben sie selbst montiert, mit Gefühl und ohne Zeitdruck. Die Serienteile kommen aus dem Spritzgusswerkzeug und werden im Takt gefügt. Im Prototyp hielt die Verbindung. In der Serie bricht bei einem Teil der Gehäuse der Schnapphaken, bei anderen klappert der Deckel. An der Zeichnung hat niemand etwas geändert, an fast allem anderen schon.
Mit Prototyp meinen wir hier das Muster aus der Entwicklung. Selbst die Stufen des Anlaufs liegen noch ein Stück vor der Serie, wie ein Glossar zum Anlaufmanagement aus der RWTH Aachen zeigt. In der Vorserie entstehen die Teile danach noch mit Versuchswerkzeugen statt mit Serienwerkzeugen. Erst in der Nullserie kommen ausschließlich die späteren Serienwerkzeuge zum Einsatz. Das unterscheidet ihre Teile von denen der Vorserie, die das Glossar noch Prototypen nennt. Für die Anlaufphase insgesamt hält das Glossar fest, dass Unternehmen in der Regel niedrigere Mengen und eine geringere Qualität erreichen und dafür mehr Arbeit und Material brauchen.
Was sich zwischen Prototyp und Serie geändert hat: die Liste der Unterschiede
Nehmen Sie ein Blatt mit zwei Spalten: links, wie der Prototyp entstand, rechts, wie das Serienteil entsteht. Wir empfehlen, diese Liste anzulegen, bevor jemand eine Maßnahme vorschlägt. Sie braucht keine Methodenkenntnis. Für das Gehäuse aus unserem erfundenen Beispiel könnte sie so aussehen:
Was sich unterscheidet | Prototyp | Serienteil |
|---|---|---|
Fertigungsverfahren | aus dem Vollen gefräst | spritzgegossen |
Werkzeug | keines | Serienwerkzeug mit mehreren Formnestern |
Werkstoff und Charge | Plattenmaterial aus einer Lieferung | Granulat aus wechselnden Chargen |
Montage | von den Entwicklern, von Hand, ohne Zeitvorgabe | an der Linie, im Takt, mit Vorrichtung |
Prüfmittel | Messschieber im Labor | Lehre an der Linie |
Stückzahl | eine Handvoll | volle Stückzahl, Schicht für Schicht |
Umgebung | Labor | Fertigungshalle |
Jede Zeile ist eine mögliche Hürde auf dem Weg vom Prototyp zur Serie. Ein Kandidat für die Ursache ist sie damit, mehr noch nicht. Die Liste soll verhindern, dass ein Team nur dort sucht, wo es die Ursache ohnehin vermutet. Fragen Sie außerdem bei jedem Versuchsergebnis, aus welcher Stufe die geprüften Teile stammten: gefrästes Muster, Versuchswerkzeug oder Serienwerkzeug.
Erst danach lohnt eine Messreihe an den Kandidaten. Im Beispiel hieße das: Hakenhöhe und Fügekraft an gefrästen und an gespritzten Teilen mit demselben Prüfmittel messen und die Streuung nebeneinanderlegen. Notieren Sie dabei Formnest und Charge, damit Sie die Teile später getrennt auswerten können.
Drei Lagen und der jeweils nächste Schritt
Mit der Liste in der Hand hilft es, den stockenden Serienanlauf einer von drei Lagen zuzuordnen, denn jede verlangt einen anderen nächsten Schritt.
Lage | Woran Sie die Lage erkennen | Nächster Schritt |
|---|---|---|
Die Ursache ist unbekannt | Der Fehler kommt und geht, Maßnahmen wirken mal und mal nicht | Messreihe, danach Ursachenanalyse |
Die Ursache ist bekannt, lässt sich aber nur mit einem Nachteil abstellen | Abhilfen liegen auf dem Tisch, jede hat ihren Preis an anderer Stelle | Den Zielkonflikt als technischen Widerspruch formulieren und mit TRIZ bearbeiten |
Die Anforderung war nie eindeutig | Die Beteiligten beschreiben verschieden, was das Teil leisten soll | Die Anforderung klären, bevor jemand eine Lösung baut |
Lage 1: Die Ursache ist unbekannt
Hier fehlt Ihnen kein Einfall, hier fehlen Zahlen. Reicht die Messreihe nicht aus, folgt eine Ursachenanalyse. Welche Methode dafür wann passt, zeigt unser Beitrag zur Root-Cause-Analyse. Er reicht vom wiederholten Warum-Fragen bis zur Ursache-Wirkungs-Ketten-Analyse. Sie fragt vom sichtbaren Fehler rückwärts bis zu den Grundursachen und hält fest, ob mehrere Ursachen zusammenkommen müssen oder eine reicht.
Lage 2: Die Ursache ist bekannt, die Abhilfe schadet an anderer Stelle
Einen Zielkonflikt hinter dem Serienproblem erkennen Sie daran, dass die Ursache bekannt ist und jede Abhilfe eine andere Eigenschaft verschlechtert. TRIZ nennt das einen technischen Widerspruch: Wer einen Parameter verbessert, verschlechtert einen anderen Parameter desselben Systems so stark, dass es nicht hinnehmbar ist. Angenommen, die Messreihe am Gehäuse zeigt, dass die Hakenhöhe der gespritzten Teile stärker streut als die der gefrästen, und zwar in jedem Formnest und jeder Charge. Ein höherer Haken hielte auch am unteren Rand der Streuung sicher, ließe sich aber im Takt nicht mehr fügen, ohne zu brechen. Haltekraft und Fügbarkeit stehen dann gegeneinander.
An dieser Stelle hilft weiteres Messen nicht mehr. Hier setzt TRIZ an, und mit TRIZ ändert sich die Frage. Bisher hieß sie: Wie hoch darf der Haken sein? Jetzt heißt sie: Wie hält die Verbindung sicher und lässt sich trotzdem im Takt fügen, ohne dass der Haken bricht? Eine denkbare Richtung, die zu prüfen wäre, ist ein Haken, der beim Fügen nachgibt und sich erst danach abstützt. Die Richtlinie VDI 4521 Blatt 2 beschreibt TRIZ als Systematik aus Annahmen, Regeln, Methoden und Werkzeugen. Wie Sie einen Zielkonflikt so zuspitzen, dass er sich bearbeiten lässt, zeigt der Beitrag Technische Widersprüche lösen.
Lage 3: Die Anforderung war nie eindeutig
Angenommen, niemand hat festgelegt, welche Haltekraft die Schnappverbindung erreichen soll und wie oft sich das Gehäuse öffnen lassen muss. Dann hat der Prototyp eine Anforderung erfüllt, die nirgends steht, und die Serie verfehlt sie. Das zeigt sich spätestens, wenn die Messreihe einen Sollwert braucht: Sie messen die Haltekraft, und niemand kann sagen, welcher Wert gut wäre. In diesem Fall klären Sie zuerst die Anforderung.
Reicht eine engere Toleranz in der Zeichnung?
Nein. Eine engere Toleranz ist eine Kontrollmaßnahme: Sie sortiert fehlerhafte Teile aus, verhindert aber keine.
Im Beispiel läge der Schritt nahe: die Hakenhöhe enger tolerieren und Teile außerhalb der Grenzen aussortieren. Das hilft nur scheinbar. Das Werkzeug liefert dieselbe Streuung wie vorher, nur landen mehr Teile im Ausschuss.
Als Sofortmaßnahme kann die engere Prüfung trotzdem richtig sein, damit keine fehlerhaften Teile zum Kunden gehen. Lassen Sie die Sofortmaßnahme erst enden, wenn eine Abstellmaßnahme nachweislich wirkt. Woran Sie eine Kontrolle von einer Lösung unterscheiden, zeigt unser Beitrag FMEA: Maßnahmen ableiten.
Wann Anlaufmanagement die richtige Antwort ist
Hängt der Anlauf an fehlenden Teilen, an der Kapazität oder an offenen Zuständigkeiten, ist das eine Aufgabe für das Anlaufmanagement. Das Anlaufmanagement koordiniert nach dem Aachener Glossar die Anlaufaktivitäten über alle Disziplinen hinweg, von den ersten physischen Prototypen bis zur Produktion kundenfähiger Produkte.
Eine Methode zur Lösung technischer Zielkonflikte hilft in dieser Lage nicht weiter. Gute Anlaufplanung bleibt richtig, sie beantwortet nur nicht, warum ein bestimmtes Teil in der Serie versagt.
Häufig gestellte Fragen
Die Antworten folgen dem Aachener Glossar zum Anlaufmanagement.
Was ist eine Nullserie?
Die Nullserie ist die zweite Phase des Serienanlaufs: eine seriennahe Produktion, die ausschließlich die späteren Serienwerkzeuge nutzt und bei der die Zulieferer schon unter Serienbedingungen fertigen. Auf Englisch heißt die Nullserie im Glossar „trial mass production stage“.
Was ist eine Vorserie?
Die Vorserie ist die erste Phase des Serienanlaufs. In ihr entstehen Teile in großer Stückzahl, gefertigt mit Versuchswerkzeugen, aber schon aus Serienmaterial. Das Glossar nennt diese Teile noch Prototypen.
Was bedeutet Start of Production?
Start of Production, kurz SOP, ist der Zeitpunkt, ab dem die Freigabe für die Serienproduktion erteilt ist und kundenfähige Produkte gefertigt werden. Diese Serienfreigabe folgt auf eine erfolgreiche Nullserie. Einheitlich definiert ist Start of Production allerdings nicht: Manche meinen damit schon die ersten Teile einer Vorserie.
Woran wird Serienreife gemessen?
Serienreife wird am Reifegrad gemessen, und er hat zwei Dimensionen: Produkt und Prozess. Der Produktreifegrad betrachtet technische Eigenschaften, Funktionen und Form gemessen an den Anforderungen des Lastenhefts. Der Prozessreifegrad beschreibt, in welchem Ausmaß der betrachtete Prozess definiert, gemessen und kontrolliert wird. Ein gefräster Prototyp wie im Beispiel oben kann zum Prozessreifegrad des Spritzgießens nichts beitragen.
Ist Produktionsanlauf dasselbe wie Serienanlauf?
Für die Automobilindustrie ja: Dort besteht der Serienanlauf aus Vorserie, Nullserie und Hochlauf, und das Glossar beschreibt den Produktionsanlauf mit denselben drei Phasen. Im Hochlauf steigt die Stückzahl nach der Serienfreigabe bis zur geplanten Menge. Die Literatur beschreibt den Produktionsanlauf allerdings nicht eindeutig, einige Autoren meinen damit nur den Hochlauf.
Fazit: zuerst die Liste, dann die Entscheidung
Legen Sie als Nächstes die Liste der Unterschiede an, am besten gemeinsam mit Fertigung und Qualitätssicherung. Zeigt die Messreihe danach einen Zielkonflikt, den Ihr Team nicht aufgelöst bekommt, können Sie ihn mit uns durcharbeiten. Im Solution Sprint 1:1 arbeiten wir zwei Stunden live und online an Ihrem konkreten Fall. Am Ende stehen bewertete technische Optionen.
Quellen
- Robert Schmitt (Herausgeber): Anlaufmanagement. Begriffe und Definitionen. 1. Auflage, Apprimus Verlag, Aachen 2015. https://www.om.rwth-aachen.de/data/uploads/anlaufmanagement_glossar_ebook.pdf
- VDI 4521 Blatt 2, Ausgabe 2018-04: Erfinderisches Problemlösen mit TRIZ. Zielbeschreibung, Problemdefinition und Lösungspriorisierung. Verein Deutscher Ingenieure, über DIN Media. https://www.dinmedia.de/de/technische-regel/vdi-4521-blatt-2/279023665